制造能力:四条上装线与一座 38 000 平方米厂区
厂区承担下料、折弯、焊装、涂装与整车检测五段工序。2025 年下线 794 台上装,2026 年计划 920 台。
厂区与四条线的节拍
厂区占地 38 000 平方米,其中上装车间 12 000 平方米、涂装车间 3 200 平方米、备件仓 1 050 平方米,另有 1.2 km 整车调试道。四条上装线分别对应自卸车厢、半挂车架、罐体与环卫箱体,节拍为 1.5 天、2 天、2.5 天与 2 天每台。
2025 年四条线合计下线 794 台,其中自卸 316 台、半挂 208 台、罐式 174 台、环卫 96 台。按单班 8 小时计算,产能利用率 78%,剩余产能用于矿区加强型与出口车的加班生产。
下料与成形
下料车间配 1 台 12 米等离子切割机,切 6 mm 至 20 mm 碳钢与耐磨钢,切割速度 1.8 m/min。套料软件把单张 12 米板的零件数从 38 件提升到 44 件,板材利用率 92%,一年可省 249 张 10 mm 钢板。
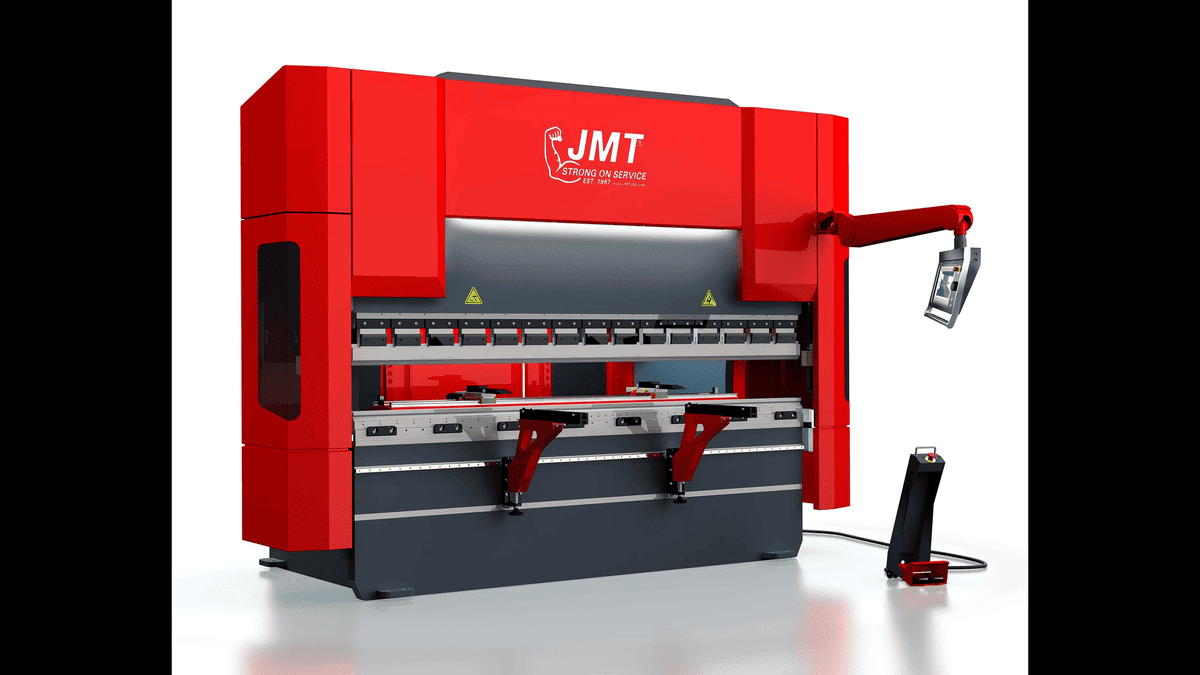
折弯由 1 台 400 吨 12 米数控折弯机完成,配 8 轴后挡料与激光角度检测。10 mm NM450 折弯 50 件抽检,角度偏差最大 0.6°,直线度 0.4 mm/m,满足车厢边板与后门的装配要求。
焊装与质量控制
焊装工位 42 个,持证焊工 42 人,气保焊机 42 台。所有对接焊缝做 100% 渗透检测,关键承力焊缝另做 20% 超声抽检,检测记录按车架号归档 5 年。2026 年 10 月的 4 组工艺评定覆盖 6 mm 至 10 mm 板厚,抗拉强度 510 MPa 至 565 MPa。
涂装线为抛丸、底漆、面漆三段,盐雾试验 480 小时无起泡。罐体与环卫箱体在涂装前做 0.15 MPa 至 0.2 MPa 气密试验,泄漏点用皂液法定位,单台检查时间 25 分钟。
检测与交付
检测段有 3 块 20 吨地磅、1 座 12 米卸料塔与 1 台 60 吨静载试验台。整车做 30 km 至 50 km 路试,自卸车做 20 次举升循环,罐车做 1 次满载卸料,环卫车做 200 次装载循环,数据随车交付。
备件仓 1 050 平方米,常备件 1 200 种,条码出库平均 6 分钟。甘肃省内 48 小时到场,新疆与内蒙古方向 72 小时,大件返厂 7 至 10 天。
| 数控等离子切割机 | 12 000×3 000 mm,切 6 至 20 mm 板,速度 1.8 m/min |
|---|---|
| 数控折弯机 | 400 吨,最大折弯 12 000 mm,角度偏差 ≤0.6° |
| 卷板机 | 20×2 000 mm,罐体筒节卷制 |
| 焊装工位 | 42 个,持证焊工 42 人,气保焊机 42 台 |
| 涂装线 | 3 200 ㎡,抛丸、底漆、面漆三段,盐雾 480 h |
| 检测设备 | 12 m 卸料塔、60 t 静载台、20 t 地磅 3 块 |
质量记录怎么查
焊缝检测报告按车架号归档,保存 5 年,含检测比例、缺陷位置与返修记录。材质单按炉批号归档,耐磨板的厚度与硬度可在交付时用测厚仪与硬度计复测,实测值写入交接单。
整车检测记录含路试里程、制动距离、举升或卸料时间三项,罐车另附压力曲线与残余率称重照片。客户在自有场地复测时,可按同一口径对比,偏差超过 5% 可申请复检。